Imprimantes 3D
Régler le plateau d'une imprimante 3D
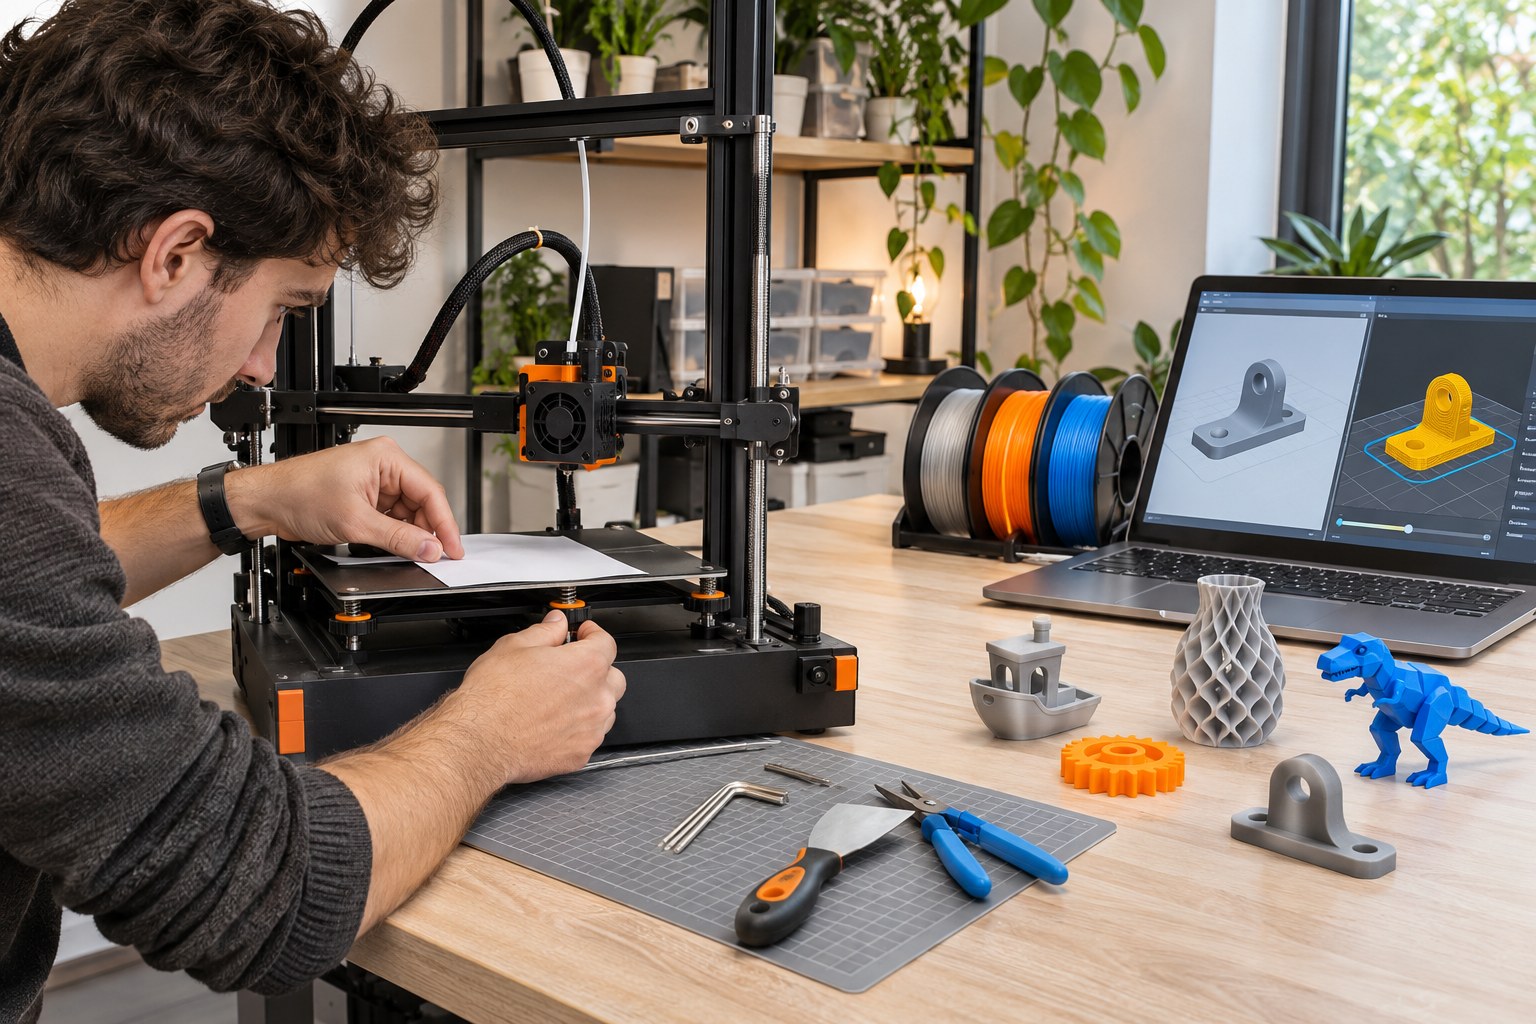
Régler le plateau d’une imprimante 3D revient à placer la surface d’impression à une distance identique de la buse en tout point, soit environ 0,1 mm, l’épaisseur d’une feuille de papier ordinaire. Sur une machine à molettes (Ender 3, Kobra, Sidewinder et la plupart des modèles d’entrée de gamme), on chauffe le plateau et la buse, on envoie la tête à l’origine, puis on ajuste chaque coin jusqu’à sentir une légère friction du papier. Le réglage s’affine ensuite avec le Z offset et se valide par une impression test d’une seule couche. Comptez 10 à 20 minutes la première fois, beaucoup moins une fois la main prise.
- Distance visée : environ 0,1 mm entre la buse et le plateau, une feuille de papier qui frotte sans se bloquer.
- Conditions : plateau et buse à leur température d’impression (par exemple 60 °C et 200 °C pour du PLA), buse débarrassée de tout résidu.
- Méthode : retour à l’origine, moteurs libérés, réglage des quatre coins puis du centre, en deux ou trois passages.
- Validation : impression d’un carré d’une couche, puis correction fine du Z offset par pas de 0,02 à 0,05 mm.
Pourquoi le nivellement du plateau décide de la réussite d’une impression
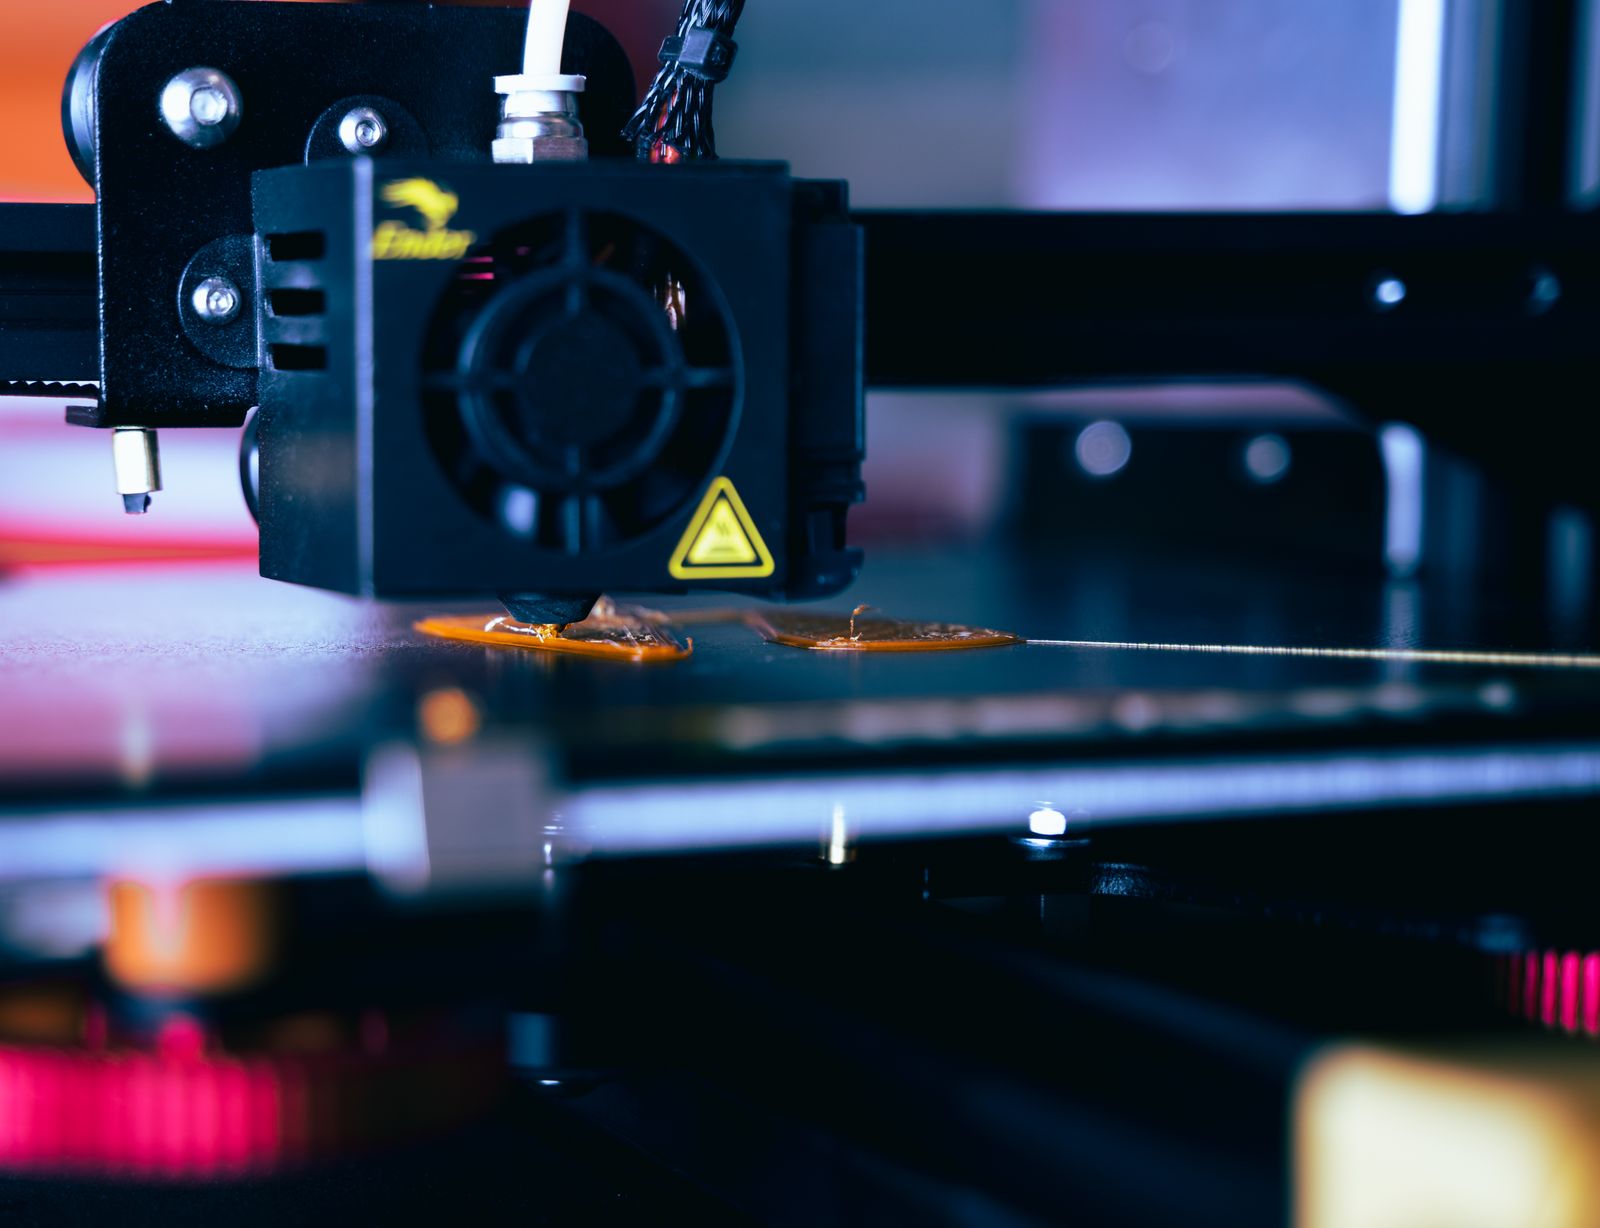
Tout se joue sur la première couche. Si la buse est trop haute, le filament se dépose en cordons ronds qui ne s’écrasent pas, accrochent mal et finissent par se décoller au bout de quelques minutes, ou par provoquer du warping sur les angles. Si elle est trop basse, la matière ne trouve plus de place pour sortir : les lignes deviennent transparentes, l’extrudeur claque, la buse racle la surface et peut abîmer un revêtement PEI.
Il faut distinguer deux notions souvent confondues. Le nivellement consiste à rendre le plateau parallèle au plan de déplacement de la buse. La planéité, elle, dépend du plateau lui-même : une plaque en aluminium voilée de 0,2 mm au centre ne deviendra jamais parfaitement plate avec des molettes. Dans ce cas, seule une compensation logicielle (maillage) ou une surface en verre posée dessus règle vraiment le problème.
Préparer l’imprimante avant de régler le plateau
Un réglage fait sur une machine mal préparée ne tient pas. Avant de toucher aux molettes, quelques vérifications rapides évitent de recommencer :
- Nettoyer la surface à l’alcool isopropylique pour retirer graisse et traces de doigts.
- Chauffer la buse et retirer la goutte de filament qui y pend, sinon la mesure est faussée de plusieurs dixièmes.
- Vérifier que le chariot du plateau ne présente pas de jeu : des roues excentriques trop lâches donnent un plateau qui bascule légèrement.
- Contrôler la tension des courroies et le serrage du portique sur l’axe Z.
- Laisser le plateau à température environ cinq minutes, le temps que la dilatation se stabilise.
Sur une machine neuve, profitez-en pour vérifier que la butée de fin de course Z (ou le capteur) déclenche bien avant que la buse ne touche la surface.
Régler le plateau d’une imprimante 3D à la feuille de papier, étape par étape
La méthode manuelle reste la base, même sur les imprimantes équipées d’un capteur, car elle corrige l’inclinaison mécanique que le logiciel ne compense qu’imparfaitement.
- Lancez le retour à l’origine depuis l’écran (menu Préparer, puis Auto home sur les firmwares Marlin).
- Libérez les moteurs pas à pas (Disable steppers) pour déplacer la tête à la main, ou utilisez la fonction Level corners si votre firmware la propose : elle déplace la buse automatiquement d’un coin à l’autre.
- Placez la buse au-dessus du premier coin, à environ 3 cm des bords pour éviter les pinces et les zones les moins planes.
- Glissez la feuille de papier sous la buse et tournez la molette correspondante. Selon la machine, un même sens de rotation fait monter ou descendre le plateau : repérez-le dès le premier coin.
- Arrêtez-vous quand la feuille glisse en accrochant légèrement, sans se froisser ni se déchirer.
- Répétez l’opération sur les trois autres coins, puis contrôlez le centre.
- Refaites un tour complet : modifier un coin influence toujours un peu ses voisins, deux ou trois passages sont normaux.
Si les quatre coins sont justes mais que le centre est nettement plus serré ou plus libre, le plateau n’est pas plan. Inutile de compenser en déréglant les coins : passez par un maillage automatique ou manuel (Mesh bed leveling) pour corriger cette déformation.
Ajuster le Z offset une fois le plateau nivelé
Le Z offset définit la hauteur réelle de la buse par rapport au point zéro détecté par la butée ou le capteur. C’est lui qui transforme un plateau parallèle en première couche réussie. Sur Marlin, il se modifie dans Configuration, puis Avancé, puis Probe Z offset, ou en direct pendant l’impression grâce au Babystep Z. Une valeur plus négative rapproche la buse du plateau.
Procédez par petits pas de 0,02 à 0,05 mm en observant la jupe ou le premier carré imprimé. Une fois la bonne hauteur trouvée, enregistrez-la dans la mémoire de la carte (Store settings, ou commande M500), faute de quoi elle disparaît au redémarrage. Sur une machine sans capteur, le babystepping pendant la première couche joue le même rôle que l’offset.
Nivellement automatique du plateau : BLTouch, capteur inductif ou capteur de force
Les capteurs mesurent la hauteur du plateau sur une grille de points (de 3 x 3 à 7 x 7 en général) et le firmware compense les écarts en montant ou en descendant légèrement l’axe Z pendant les premières couches. Ils ne dispensent pas pour autant d’un plateau grossièrement d’aplomb ni d’un Z offset correct.
| Méthode | Principe | Points forts | Limites |
|---|---|---|---|
| Feuille de papier | Réglage manuel des molettes | Gratuit, compréhension de la machine | Ne corrige pas un plateau voilé |
| BLTouch, CR Touch | Pointe rétractable qui touche la surface | Fonctionne sur verre, PEI, métal | Offset à régler, pointe fragile |
| Capteur inductif | Détection du métal sans contact | Rapide, aucune pièce mobile | Inefficace sur verre, sensible à la température |
| Capteur de force sur la buse | La buse elle-même sert de palpeur | Pas d’offset entre capteur et buse | Buse impérativement propre avant mesure |
Pour que le maillage serve réellement, la commande G29 (mesure) ou M420 S1 (chargement d’un maillage enregistré) doit figurer dans le G-code de démarrage du trancheur, juste après G28. Beaucoup d’utilisateurs installent un BLTouch sans ajouter cette ligne et s’étonnent que rien ne change.
Lire la première couche pour corriger le réglage
Une impression test d’une seule couche, un carré de 10 cm ou le fichier de calibration fourni par votre trancheur, en dit plus que n’importe quelle feuille de papier. Voici comment l’interpréter :
- Lignes rondes, séparées par des espaces : buse trop haute, rapprochez-la de 0,02 à 0,05 mm.
- Lignes aplaties qui se touchent, surface lisse et mate : réglage correct.
- Couche translucide, bourrelets sur les côtés, buse qui accroche : buse trop basse, éloignez-la.
- Bon rendu sur un côté, raté sur l’autre : plateau incliné, reprenez le coin concerné.
- Défaut uniquement au centre ou sur une bande : plateau déformé, maillage nécessaire.
Passez le doigt sur la couche refroidie : elle doit être uniforme, sans relief marqué, et se détacher d’un seul tenant.
Faire durer le réglage du plateau dans le temps
Les ressorts d’origine des machines économiques sont souvent trop souples et se détendent avec les vibrations. Les remplacer par des ressorts plus raides (les ressorts jaunes vendus en lot) ou par des entretoises en silicone suffit généralement à espacer les recalibrages de plusieurs semaines. Des écrous autobloquants sous les molettes limitent aussi le desserrage.
Un contrôle reste nécessaire après chaque déplacement de l’imprimante, un changement de buse, le passage à une autre surface (deux plaques PEI n’ont pas toujours la même épaisseur) ou un choc sur la tête. En usage régulier, un coup d’œil à la jupe en début d’impression permet de repérer une dérive avant qu’elle ne gâche une pièce.
À quelle fréquence faut-il refaire le nivellement du plateau ?
Avec des ressorts d’origine, une vérification toutes les cinq à dix impressions est prudente. Avec des entretoises en silicone ou un capteur automatique, un contrôle mensuel ou après une intervention mécanique suffit le plus souvent.
Faut-il régler le plateau à chaud ou à froid ?
À chaud. Le plateau et la buse se dilatent en chauffant, ce qui modifie l’écart de quelques centièmes de millimètre. Réglez à la température que vous utilisez pour vos impressions habituelles.
Une feuille de papier suffit-elle ou vaut-il mieux une cale d’épaisseur ?
La feuille de 80 g convient très bien pour débuter. Une cale d’épaisseur métallique de 0,1 mm offre une sensation plus constante, car elle ne s’écrase pas et ne prend pas l’humidité, mais le résultat final se juge toujours sur la première couche imprimée.
Un capteur automatique dispense-t-il du réglage manuel ?
Non. Le capteur compense des écarts modestes, mais un plateau très incliné oblige l’axe Z à corriger en permanence, ce qui peut laisser des défauts visibles. Un nivellement manuel grossier, suivi du réglage du Z offset, reste nécessaire au moins une fois.
Pourquoi la première couche décolle-t-elle alors que le plateau semble bien réglé ?
L’adhérence ne dépend pas que de la hauteur. Une surface grasse, une température de plateau trop basse pour le matériau, une vitesse de première couche trop élevée ou un ventilateur qui souffle dès le départ suffisent à faire décoller une pièce. Nettoyez la surface et ralentissez la première couche avant de retoucher le réglage.