Imprimantes 3D
Diagnostiquer une impression 3D ratée
- Repérez quand l’échec survient : première couche, milieu de pièce ou dernières couches orientent vers des causes différentes.
- Nommez le symptôme précis : décollement, fils, trous, décalage, surface bosselée.
- Ne changez qu’un paramètre à la fois, puis validez avec une petite pièce de test.
- Classez la cause : mécanique, filament, réglages du trancheur ou modèle 3D.
Pour diagnostiquer une impression 3D ratée, gardez la pièce défectueuse au lieu de la jeter : elle contient presque toutes les réponses. Le moment où l’impression a lâché, l’aspect des couches et l’endroit du défaut suffisent souvent à remonter à l’origine du problème. Une première couche écrasée ou décollée renvoie au plateau, des fils entre deux parois renvoient à la rétraction et à la température, une pièce décalée en cours de route renvoie à la mécanique. La démarche tient en quatre temps : observer, nommer, isoler, tester. Ce guide vous donne une grille de lecture pour chacune de ces étapes.
Un principe avant de commencer : un défaut visible a rarement une seule origine, mais il a presque toujours une cause dominante. C’est elle qu’on cherche en premier.
Diagnostiquer une impression 3D ratée commence par l’observation de la pièce
La tentation est forte de relancer aussitôt en modifiant trois réglages. C’est le meilleur moyen de ne jamais savoir ce qui a fonctionné. Posez plutôt la pièce sous une lampe orientée de côté : cette lumière rasante révèle les variations d’épaisseur des couches, les zones creuses et les bourrelets invisibles sous un éclairage de plafond.
Notez ensuite le contexte de l’impression :
- le filament utilisé, sa marque et depuis combien de temps la bobine est ouverte ;
- les températures de buse et de plateau ;
- la vitesse, la hauteur de couche et le profil du trancheur ;
- l’environnement de la machine (fenêtre ouverte, chauffage, courant d’air) ;
- la hauteur à laquelle le défaut apparaît, mesurée au pied à coulisse ou comptée en couches.
Prenez enfin la pièce en main. Une paroi qui s’effrite sous l’ongle, des couches qui se séparent quand on plie légèrement, une surface rugueuse comme du papier de verre : le toucher complète ce que l’œil ne voit pas.
Le moment de l’échec, premier indice pour remonter à la cause
Le point de rupture dans le temps trie déjà les hypothèses.
Échec dès les premières couches
Le problème est presque toujours lié au plateau : niveau, distance entre buse et surface (le Z-offset), propreté ou température. Le fichier peut aussi être en cause si la base du modèle ne repose que sur quelques points de contact.
Échec au milieu de la pièce
Une impression qui démarre bien puis se dégrade après une ou deux heures oriente vers une cause progressive : buse qui se bouche petit à petit, chaleur qui remonte dans le radiateur de la tête (le heat creep, fréquent avec le PLA dans un caisson trop chaud), bobine qui s’emmêle ou frotte, courroie qui saute. Si les couches se décalent brutalement d’un seul coup, cherchez une collision : un coin relevé a pu accrocher la buse au passage.
Échec dans les dernières couches
Les sommets fins, les pointes et les petites surfaces supérieures souffrent d’un manque de temps de refroidissement. Chaque couche est déposée sur la précédente encore molle, d’où des formes fondues ou affaissées. Le ventilateur de pièce et le temps minimal par couche sont les premiers suspects.
Symptômes d’une impression 3D ratée : le tableau de lecture
| Symptôme observé | Cause la plus probable | Vérification simple |
|---|---|---|
| Pièce décollée dès le départ | Buse trop haute, plateau sale ou mal nivelé | Nettoyer le plateau, imprimer un carré d’une couche |
| Coins relevés (warping) | Retrait du plastique, courant d’air, plateau trop froid | Ajouter une bordure, protéger la machine des courants d’air |
| Base évasée (pied d’éléphant) | Buse trop basse ou plateau trop chaud | Mesurer la base au pied à coulisse, remonter légèrement le Z-offset |
| Fils entre deux parois | Rétraction insuffisante, température trop élevée, filament humide | Imprimer une tour de température |
| Parois ajourées, dessus troué | Sous-extrusion : buse en partie bouchée, débit trop faible | Test d’extrusion sur 100 mm |
| Couches décalées sur un axe | Courroie détendue, collision de la buse, moteur qui saute des pas | Contrôler la tension des courroies, observer la buse en mouvement |
| Surface bosselée, crépitements | Humidité dans le filament | Écouter la buse, sécher puis réimprimer |
| Couches qui se séparent | Température de buse trop basse, ventilation trop forte | Plier une éprouvette imprimée à deux températures |
| Surplombs affaissés, pointes fondues | Refroidissement insuffisant, angle trop prononcé | Imprimer un test de surplomb, vérifier le ventilateur de pièce |
Ce tableau donne la piste prioritaire, pas une certitude. Deux défauts peuvent se superposer : un filament humide produit à la fois des fils et une légère sous-extrusion, ce qui brouille la lecture.
Première couche ratée : niveau, Z-offset et propreté du plateau
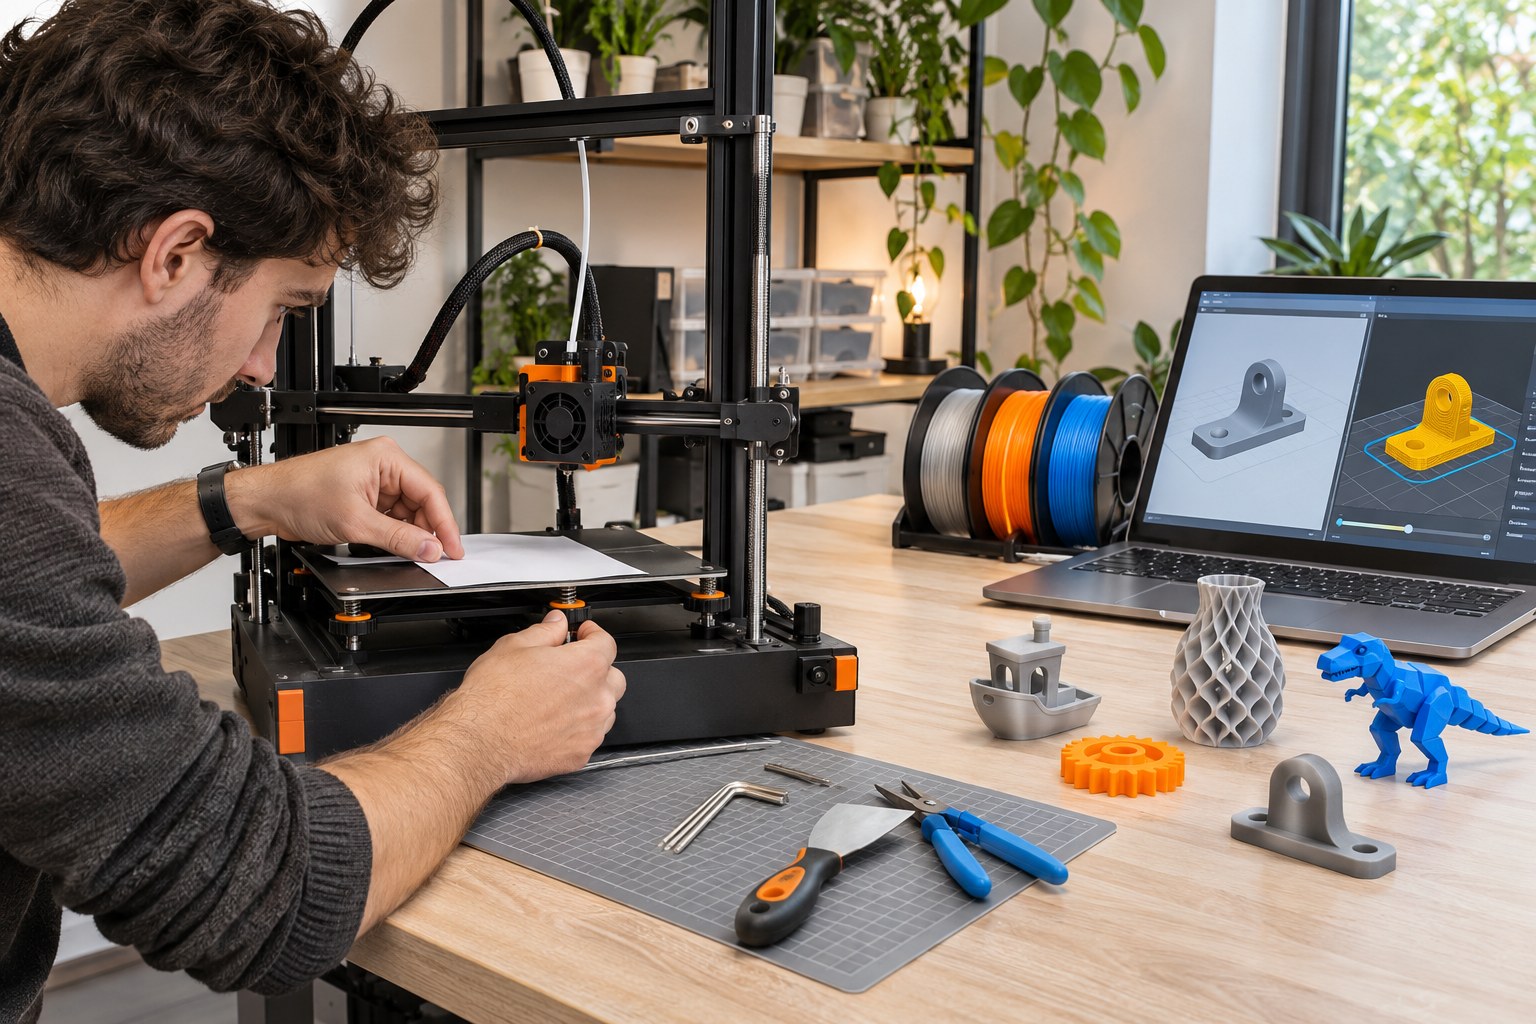
Une première couche saine ressemble à une fine feuille continue, où les lignes se touchent sans se chevaucher. Des cordons ronds et séparés, que l’on décolle au doigt, indiquent une buse trop haute. À l’inverse, une couche presque transparente, avec des stries sur les bords et une buse qui racle, signale une buse trop basse.
Le Z-offset se corrige par petits pas, de l’ordre de 0,02 à 0,05 mm, en imprimant à chaque fois un carré d’une seule couche. Corriger de 0,2 mm d’un coup fait passer d’un défaut à l’autre sans jamais trouver le bon point.
Le plateau lui-même mérite attention. Les traces de doigts suffisent à empêcher le PLA d’accrocher : un nettoyage à l’alcool isopropylique, ou à l’eau chaude savonneuse pour les plaques PEI texturées, règle une bonne partie des décollements. Côté température, le fabricant indique une plage sur l’étiquette de la bobine, et c’est elle qu’il faut suivre plutôt qu’une valeur glanée sur un forum. Si les coins se relèvent malgré tout, le retrait du plastique en refroidissant est en cause : une bordure (brim), un caisson fermé ou simplement éloigner l’imprimante d’une fenêtre changent souvent la donne, surtout avec l’ABS et l’ASA.
Sous-extrusion, fils et bulles : quand le filament est le coupable
Un filament humide fait partie des causes les plus sous-estimées. Le PETG, le nylon et le TPU absorbent l’humidité ambiante en quelques jours ; le PLA plus lentement, mais il n’y échappe pas. Les signes sont caractéristiques : petits crépitements pendant l’extrusion, fils abondants, surface bosselée ou mate par endroits, pièce plus cassante. Un passage au séchoir à filament, ou au four à basse température si le fabricant l’autorise, permet de confirmer l’hypothèse : si le défaut disparaît après séchage, le diagnostic est posé.
La sous-extrusion se reconnaît à des parois ajourées, des remplissages qui ne se rejoignent pas et des couches supérieures trouées. Pour savoir si l’extrudeur pousse la bonne quantité, faites ce test classique :
- chauffez la buse à la température habituelle du filament ;
- faites une marque sur le filament à 120 mm au-dessus de l’entrée de l’extrudeur ;
- demandez à la machine d’extruder 100 mm lentement ;
- mesurez la distance restante entre la marque et l’entrée.
Il doit rester environ 20 mm. Beaucoup plus signifie que l’extrudeur patine ou que la buse résiste ; beaucoup moins, qu’il pousse trop. Un claquement régulier de l’engrenage pendant l’impression trahit généralement une buse partiellement obstruée ou une température trop basse pour la vitesse demandée.
Machine, filament ou fichier : isoler la vraie cause de l’échec
Quand les symptômes restent ambigus, la méthode par élimination fait gagner un temps considérable. L’idée consiste à partir d’une référence connue et à ne faire varier qu’un élément.
- Imprimez un fichier de référence (cube de calibration ou pièce que la machine a déjà réussie) avec le filament suspect. S’il sort propre, le problème se situe dans le modèle ou dans les réglages du trancheur.
- Changez de bobine en gardant ce même fichier. Si le défaut disparaît, la matière est en cause : humidité, diamètre irrégulier, profil inadapté.
- Si les deux échouent, regardez du côté de la mécanique : tension des courroies, roues ou patins qui ont du jeu, vis desserrées sur le chariot, buse usée.
Pour le fichier, l’aperçu couche par couche du trancheur est un outil de diagnostic à part entière. Il montre les parois trop fines pour être imprimées (en dessous de la largeur de la buse, elles disparaissent tout simplement), les surplombs sans support et les zones où le maillage comporte des erreurs. Un trou qui revient toujours au même endroit, impression après impression, vient rarement de la machine.
Les signaux qui imposent d’arrêter l’imprimante sans attendre
Certains échecs ne relèvent plus du simple réglage. Une odeur de brûlé, de la fumée, un bloc chauffant enrobé d’une boule de plastique fondu ou un message d’erreur thermique demandent de stopper l’impression et de laisser refroidir avant toute intervention. Ne démontez pas la tête tant qu’elle est chaude, et ne retirez jamais une gangue de plastique en tirant sur les câbles de la sonde de température. Si un câble est abîmé ou si l’erreur thermique revient après remise en place, la documentation du fabricant ou son service après-vente reste la voie la plus sûre. Par prudence, une imprimante ne devrait pas tourner sans surveillance tant qu’elle n’a pas fait ses preuves sur de longues impressions.
Le carnet d’essais, l’outil qui accélère chaque diagnostic
Une simple note par impression, même sur papier, transforme les échecs en données. Indiquez la date, le filament, les réglages modifiés et le résultat, avec une photo du défaut. Au bout de quelques semaines, les tendances sautent aux yeux : telle bobine qui file systématiquement, tel profil qui décolle dès que l’atelier se refroidit en hiver. Gardez aussi vos pièces ratées les plus parlantes, étiquetées avec leur cause : c’est le meilleur aide-mémoire pour reconnaître un symptôme du premier coup.
+Comment savoir si un défaut vient du filament ou de l’imprimante ?
Le test le plus parlant consiste à conserver le même fichier et les mêmes réglages en remplaçant uniquement la bobine, idéalement par un filament neuf ou fraîchement séché. Un défaut qui suit la bobine désigne la matière ; un défaut qui reste identique désigne la machine ou le fichier.
+Pourquoi une pièce se décolle-t-elle du plateau après plusieurs couches ?
C’est le plus souvent du warping : en refroidissant, chaque couche se rétracte et tire sur les précédentes, jusqu’à arracher les coins. Une pièce ambiante froide, un courant d’air ou un plateau un peu sous-chauffé aggravent le phénomène. Une bordure, un caisson ou des angles arrondis dans le modèle limitent ces tensions.
+Une buse partiellement bouchée se voit-elle à l’œil nu ?
Pas toujours. Extrudez du filament à vide : s’il sort en tire-bouchon, dévie d’un côté ou s’écoule de façon irrégulière, la buse est probablement encrassée. Un nettoyage à froid (cold pull) suffit parfois, sinon le remplacement s’impose, la buse étant une pièce d’usure peu coûteuse.
+Faut-il recalibrer toute l’imprimante après un échec ?
Non. Un échec isolé ne justifie pas de reprendre tous les calibrages. Corrigez uniquement le réglage lié à la cause identifiée, sinon vous perdez la possibilité de savoir quelle intervention a réellement réglé le problème.
+Quelle pièce de test imprimer pour vérifier une correction ?
Choisissez un test court et ciblé : un carré d’une couche pour la mise à niveau, une tour de température pour les fils et l’adhérence entre couches, deux colonnes espacées pour la rétraction, un cube de 20 mm pour les dimensions. Une pièce de moins de trente minutes permet d’enchaîner les vérifications sans gaspiller de filament.